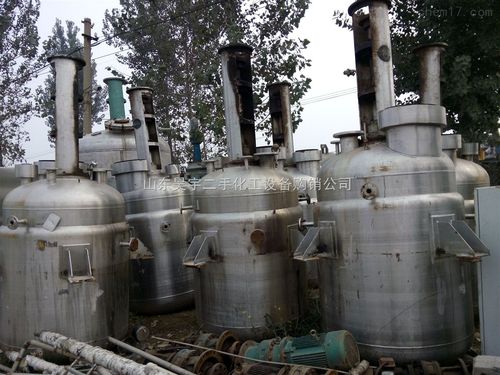
化工设备 工业心脏的维护与创新之路
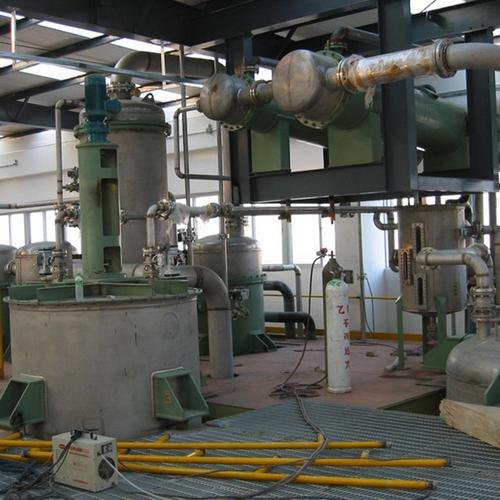
化工设备是化工生产过程中的核心硬件基础,被誉为化工行业的“工业心脏”。从反应釜、换热器到塔器、储罐,每一台设备都直接关系到生产的安全、效率与产品质量。
一、化工设备的分类与功能
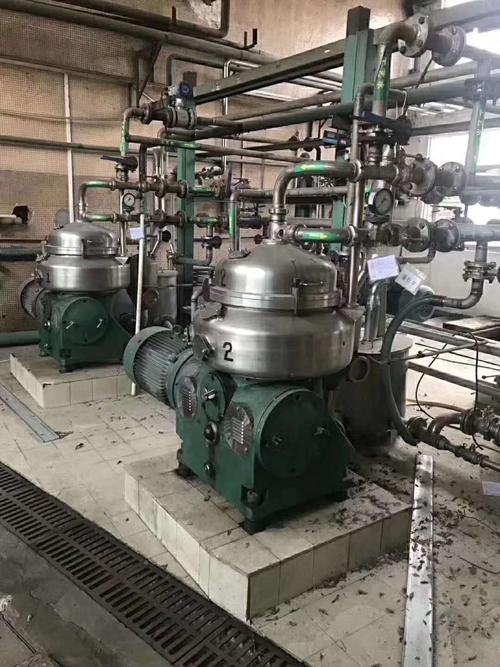
按功能划分,化工设备主要分为反应设备、传质设备、传热设备、储运设备和分离设备。反应设备(如搅拌釜、固定床反应器)承担化学反应的核心任务;传质设备(如精馏塔、吸收塔)实现物质分离与提纯;传热设备(如换热器、冷却器)控制温度条件;储运设备(如储罐、槽车)则负责原料与成品的储存和运输。
二、常见化工设备类型
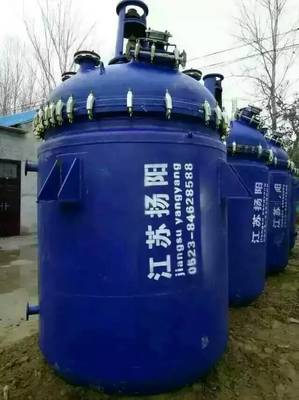
- 反应釜:广泛用于医药、农药、染料等行业,可在高温高压下完成混合、反应、结晶等工艺。
- 换热器:如列管式、板式换热器,用于加热或冷却物料,余热回收系统中不可或缺。
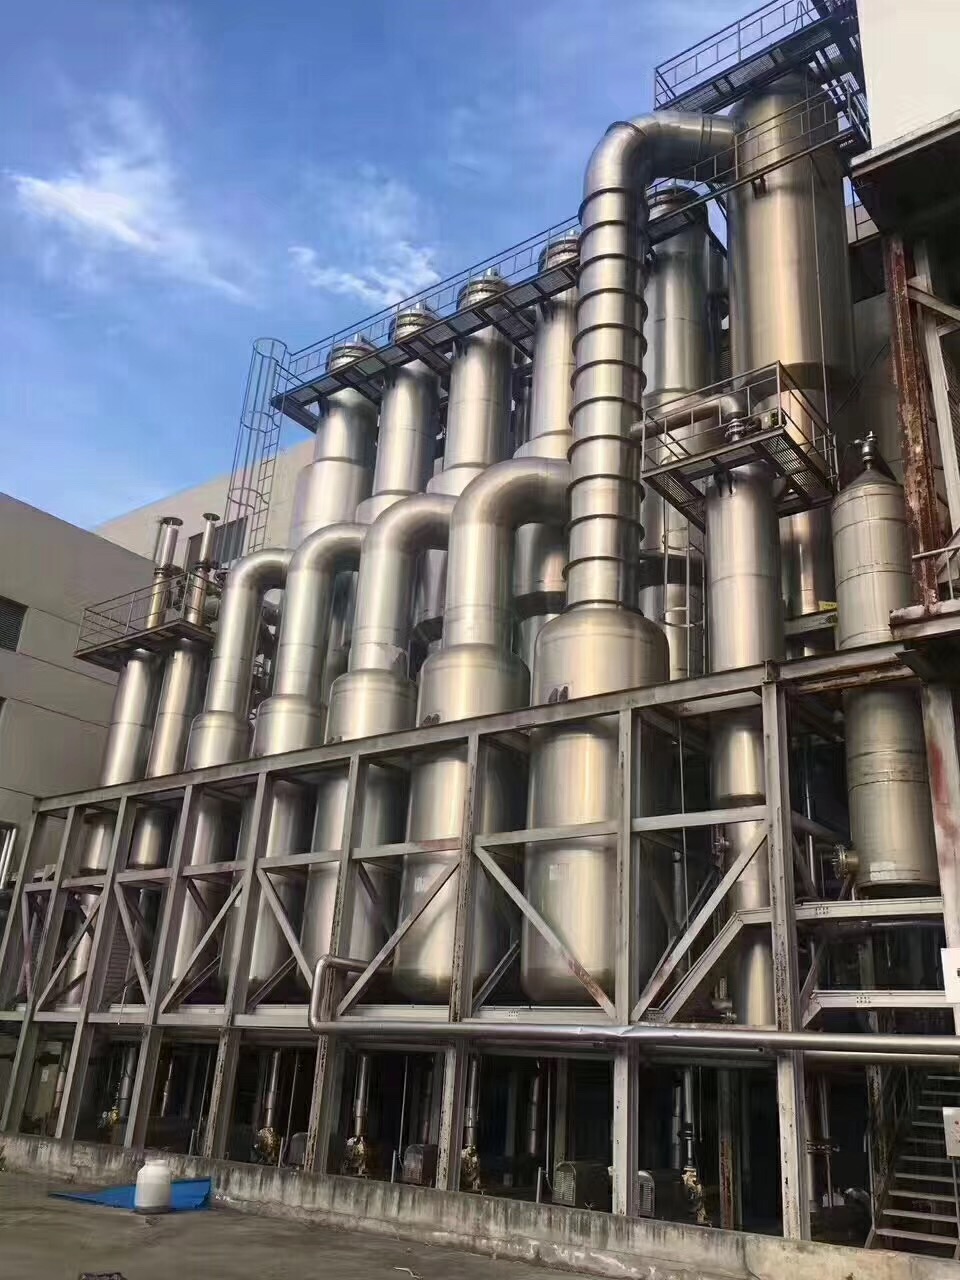
- 塔设备:包括板式塔和填料塔,用于精馏、吸收、萃取等分离操作。
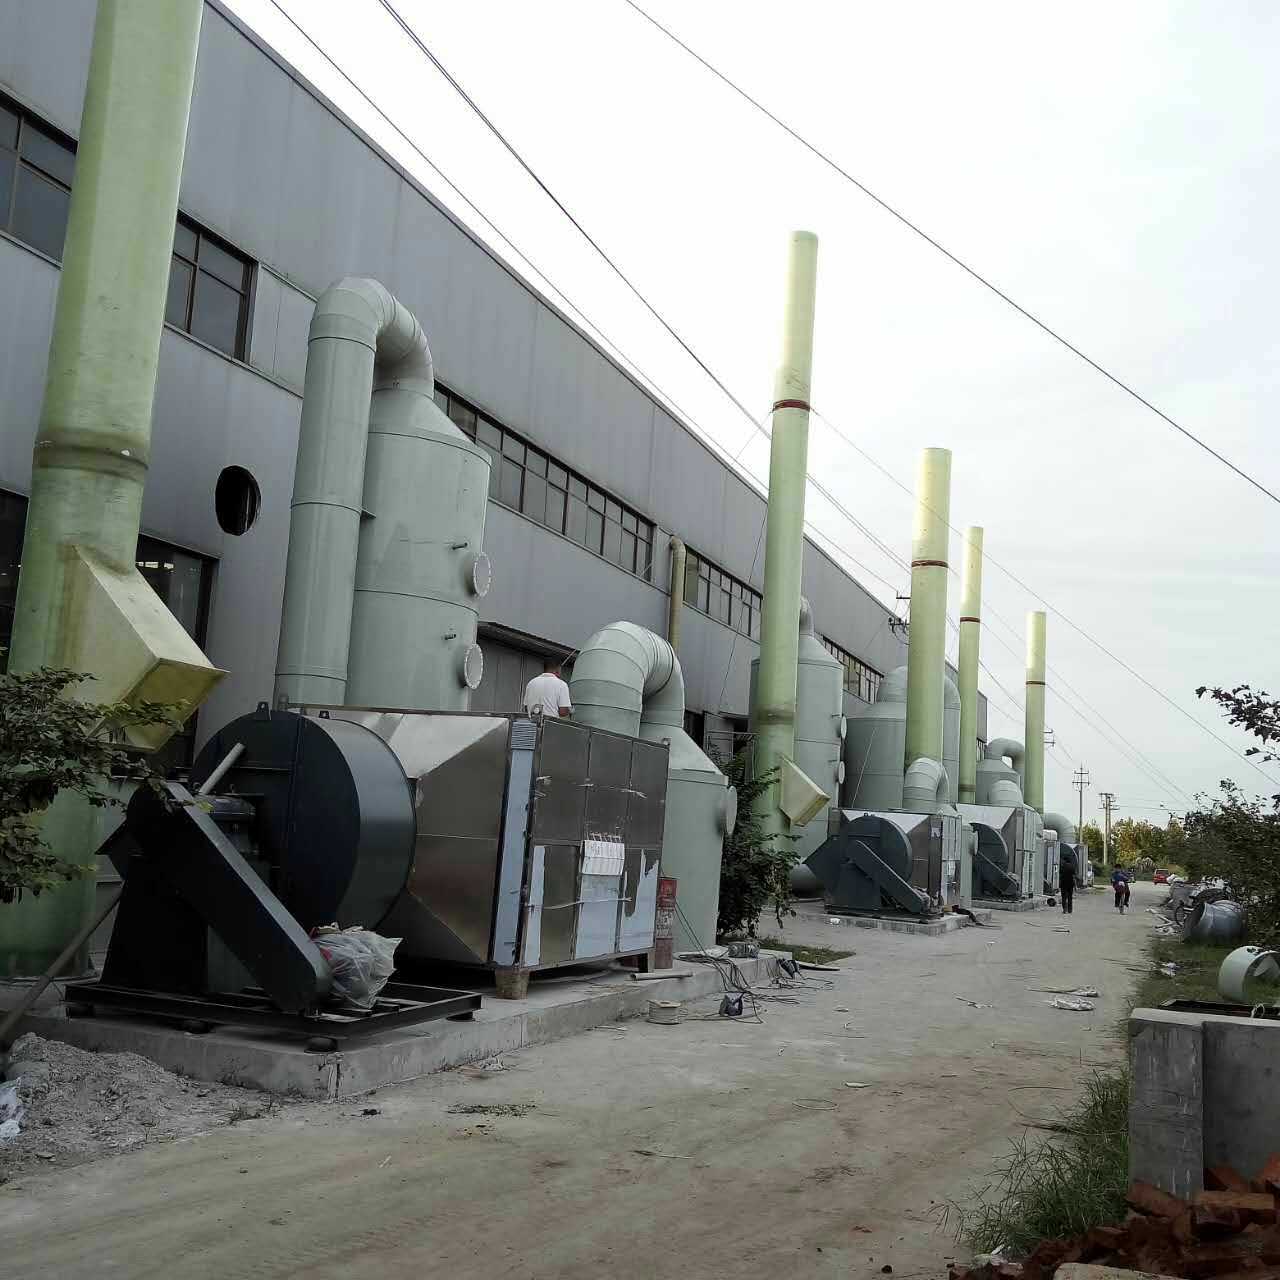
- 储罐:根据介质不同分为常压罐、压力罐,材质有不锈钢、玻璃钢、塑料等。
- 离心泵与压缩机:作为流体输送与增压设备,保障工艺连续性。
三、化工设备的安全管理
化工设备常接触腐蚀性、易燃易爆或有毒介质,安全管理至关重要。需定期进行壁厚检测、无损探伤、压力试验与安全阀校验。操作中应避免超温、超压、超负荷,严格执行开停车规程和巡检制度。
四、维护保养与检修
设备的寿命与生产效率依赖于科学的维护。日常需检查密封点泄漏、润滑状态、振动与温度;定期清洗结垢、更换易损件;大修时对设备进行内外部检验与防腐处理。建立设备档案和维修记录,便于追溯与优化。
五、绿色化与智能化趋势
当前化工设备正朝高效、节能、环保方向发展。新型高效换热器、微通道反应器可大幅降低能耗;智能传感器与工业互联网实现状态监测与预测性维护;仿生防腐涂层、自修复材料延长设备寿命。模块化、撬装式设备利于快速部署与搬迁。
六、
化工设备是化工生产的物质载体。无论是经典的反应釜与塔器,还是新型微反应器与智能装备,其选型、操作、维护与创新都直接影响企业效益和安全环保水平。正确认识并善待化工设备,才能让工业心脏跳动得长久而有力。
如若转载,请注明出处:http://www.hsbaoding.com/product/55.html
更新时间:2026-10-09 16:48:18